
Auteur: Karl D’haveloose
Ik rij naar Koninklijke Auping in het Nederlandse Deventer. Bij helder maar heet weer en midden in de zomervakantiepiek betekent dit voor mij (Indusruptiv) een dwangmatig lange rit met de nodige accordeon- tot echte slenterfiles, het omrijden via prachtige sluipwegen langs de campings van de Veluwe. Na 3.5 uur reizen ben ik – vooral heel dorstig – eindelijk gearriveerd bij de prachtige site van de koninklijke beddenmaker. Maar de ontvangst, het bezoek aan de volledige fabriek en de inzichten van mijn gespreksduo maken de lange rit meer dan goed.
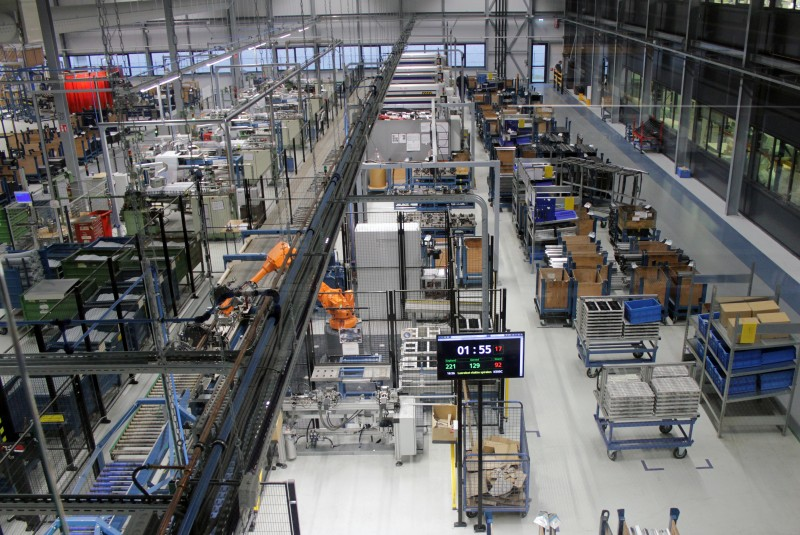
Voor wie Koninklijke Auping (KA) niet kent, volgt een korte schets. Deze familiale ‘eeuwling’ (1888) van koninklijke status is op vandaag nog één van de weinige leveranciers van complete designslaapoplossingen. De onderneming telt een 400-tal medewerkers.
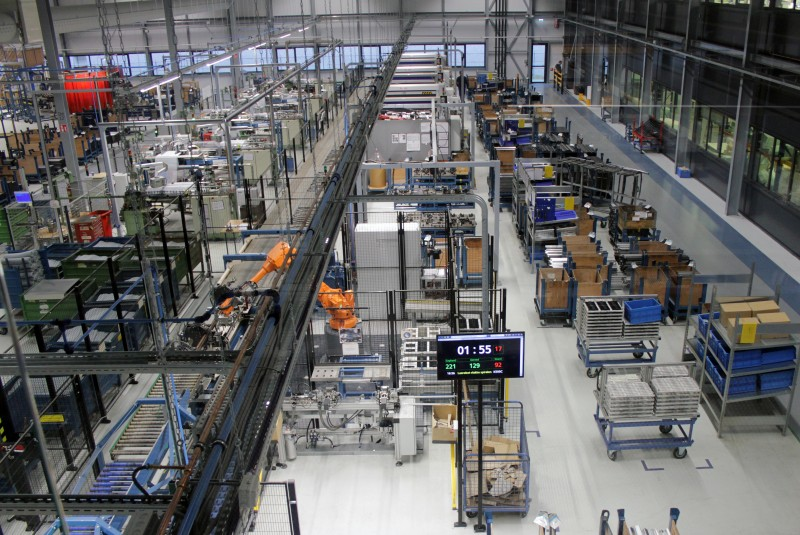
KA combineert vakmanschap met made-to-order en integrated manufacturing & lean. Op het eerste gezicht is dat geen evidente combinatie. Wat u moet onthouden is dat KA van onderdeel tot assemblage geïntegreerd is, wat ook de productie zo fascinerend maakt. Van de veer, het ijzeren bedsysteem, de tijk, het onderstel, of de poot,… deze fabriek bevat meer dan twee grote voetbalvelden aan diverse afdelingen.
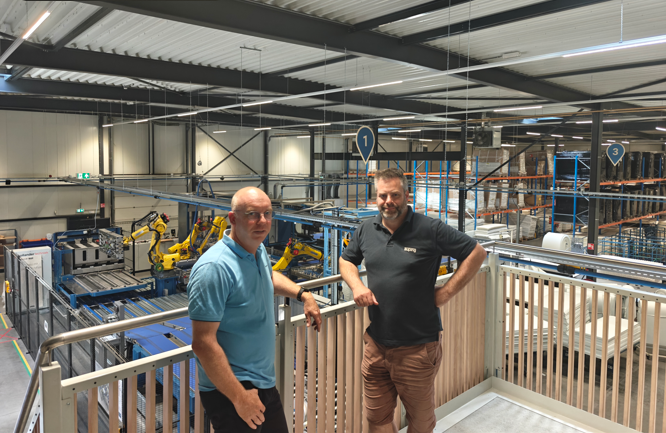
Ik zit samen met Lead Engineer Development Ronald van der Aa en Operations Director Martijn van Haaf. Ronald maakt de brug tussen productontwikkeling en productie-innovatie. Concreet betekent dit dat vanaf de schets van een product (spiraalbodem, vering, bed, matras, bewanding,…) ook de optimale productiemethode volgens alle parameters wordt uitgestippeld. In sommige gevallen leidt dit tot co-creatie met de machine- en automatiseringspartners. Martijn overziet het grotere plaatje van alle productie, de processen en de logistiek. Hij zorgt dat alles naadloos aansluit met de strategie en het DNA van KA.
Dat is wat we bedoelen met parallel in de Koninklijke Auping Insightz. Het parallel traject tussen een nieuw product ontwikkelen en daarvoor optimale productieprocessen voorzien, is een wisselwerking.
”Soms kan in overleg met een robotpartner bijvoorbeeld een onderdeel dat we willen ontwikkelen aangepast worden aan de ideale handlingparameter van de robot of omgekeerd. Dat vereist natuurlijk heel wat product- en technologiekennis”, klinkt het.
Het landschap: geen adempauze
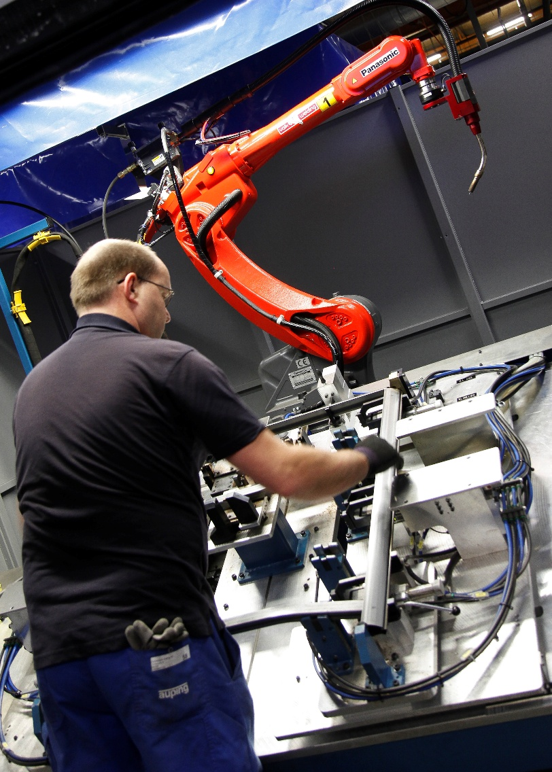
KA navigeert als premiummerk in het landschap van slaapoplossingen. De uitdagingen zijn legio: duurzaamheid, regelgeving, verstoorde toeleverketens, materialenkosten, een krappe en dure arbeidsmarkt,… Wanneer je zoveel verschillende geïntegreerde processen en componenten in de mix brengt, is het logisch dat je genoodzaakt ben om versneld naar Industrie 4.0 – en zelfs liefst 5.0 – te schakelen. Maar iedereen weet dat ook bij Industrie 4.0 de theorie en de praktijk anders zijn.
KA produceert in Deventer voor met name de thuismarkt Nederland, België, Denemarken en in beperkte mate Duitsland. Daarnaast wordt een miniem deel van de productie geëxporteerd naar Spanje, het Midden-Oosten en Zuid-Amerika.
“Wat KA en automatisering betreft, zitten we in het stadium van flexibele automatisering, dit in het kader van veel grote variaties. Stilaan vorderen we naar nog meer machine learning, AI en robotisering. De aansturing van de klantenconfiguratie naar de productie verloopt al volledig gedigitaliseerd”, verduidelijkt Martijn.
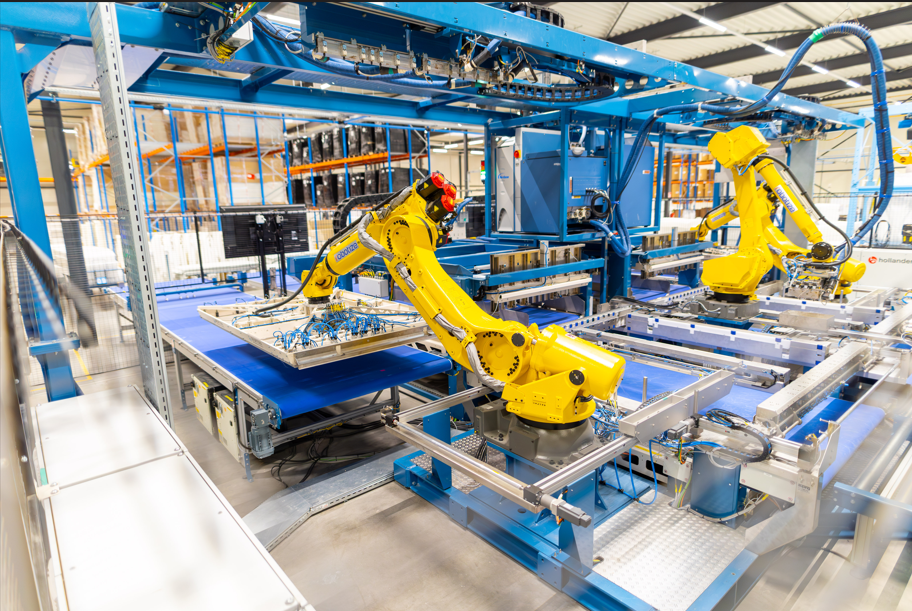
“Nu zitten we in de fase dat we echt pilots gaan valoriseren in de productie”, vult Ronald aan. Hij doelt op de volledige gerobotiseerde assemblagelijn met Fanuc-robots. “Daar zie je echt hoe productvernieuwing en productie-innovatie, vooral door automatisering, digitalisering en robotisering, volledig tot actie komen. De grootste uitdaging vormt de snelheid waarmee bedrijven moeten transformeren om competitief en relevant te blijven, de disruptie van AI, de gigantische datasets, cybersecurity en dergelijke. Die transitie gaat zo snel dat je nauwelijks een adempauze kan nemen.”
De flow
Klanten komen de Auping-showrooms binnen of configureren online hun product. Daarna komt dit automatisch in een dynamische productieplanner en de logistieke planner, die feedback geeft aan de besteller. Zodra geconfirmeerd wordt het verkooporder automatisch een productieorder.
Retro-actief vanaf de dag van expeditie wordt teruggekeerd naar alle productiestappen om dag 1 van de productiestart te ijken en dat per onderdeel. Er wordt altijd een tijdsbuffer voorzien bij artikelen waarbij risico’s voor herstelling of vervanging zich voordoen. Bij hout en fineer heb je risico’s dat er optische schade voorkomt na het lakken bijvoorbeeld. Soms is herlakken noodzakelijk of gaat het beschadigde product naar een bufferzone, waar het kan worden gerecycleerd of een andere configuratie hergebruikt worden.
Technologische roadmap
Martijn legt uit dat er principes zijn om te kijken waar automatiseren en digitaliseren (waarde) kan (creëren). In eerste instantie werd een degelijke digitale ruggengraat voorbereid met de uitrol van een nieuw ERP-systeem (SAP – Public Cloud), een vrij gestandaardiseerde versie met specifieke interfaces naar andere platformen. Er is geen onderliggend MES-vsysteem, met uitzondering van de gerobotiseerde assembleerlijn voor de matras. Daarvoor programmeerde de integrator (Hollander Techniek) een specifieke MES.
In 2013 werd bij de nieuwe spiraalbodemlijn beslist om paperless te gaan. Sindsdien komt vanuit ERP alles op sticker, QR-code via scanning, zowel voor de instructies naar de machine als de operator. Productieplanning vanuit ERP moet uiteraard eerst vanuit de logistieke planning gestuurd worden. De basis voor paperless in andere processen werd hier gelegd.
Bij KA heb je zowel flow productie (staalfabriek en matrasassemblage) en cel productie: halffabricaten gaan dan door verschillende entiteiten hier (hout- en confectie-atelier).
De productie en de processen
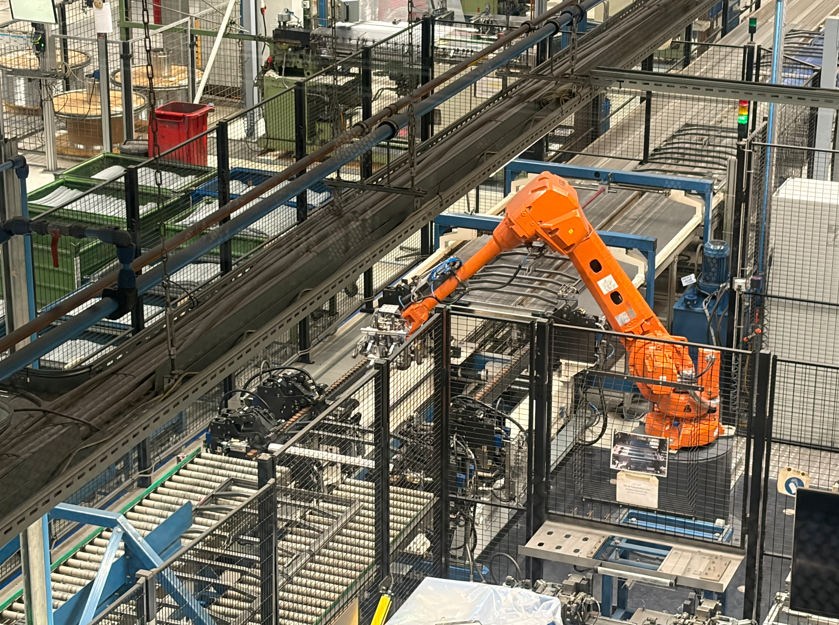
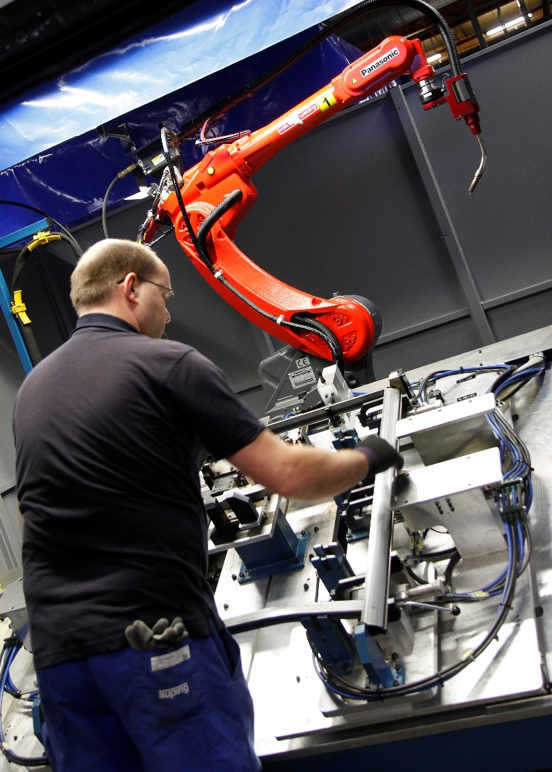
Als je gewoon al door wat Ronald de staalafdeling noemt loopt, zie je direct hoe geïntegreerd KA als organisatie is. Ettelijke geautomatiseerde lasrobotwerkcellen en assemblagelijnen staan continu te draaien om de stalen structuren en spiraalbodems te produceren.
We proberen voor u wat structuur te brengen in de productie en de flows, en uiteraard in de volledig geautomatiseerde matrasassemblagelijn. De flow van ordergedreven productie kan je in 3 fases onderbrengen. Dat begint bij het maken van de spiraalbodem, daarnaast de bedmodellen en tot slot de matrassen zelf, die langs confectie op maat aangepast worden volgens het type boxsspring en matras.
Reken een gemiddelde doorlooptijd van 3 tot 5 dagen per order, en een levertijd van 2 tot 6 weken tussen order en levering. De productieplanning loopt synchroon met een optimale logistieke planning, zodat zowel materialen, machines, grondstoffen, mensen en logistiek optimaal geënt worden op de ordergedreven intake.
De geautomatiseerde matrasassemblagelijn
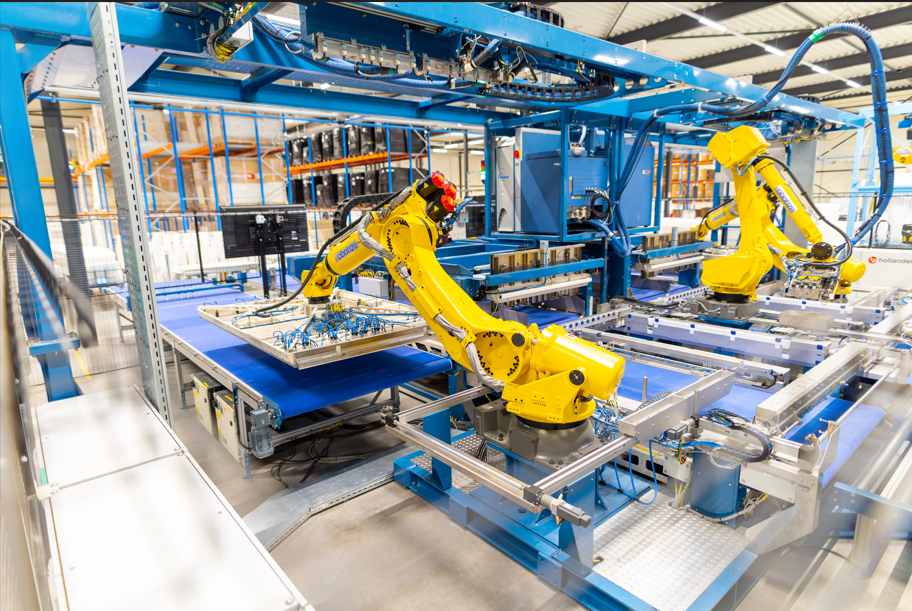
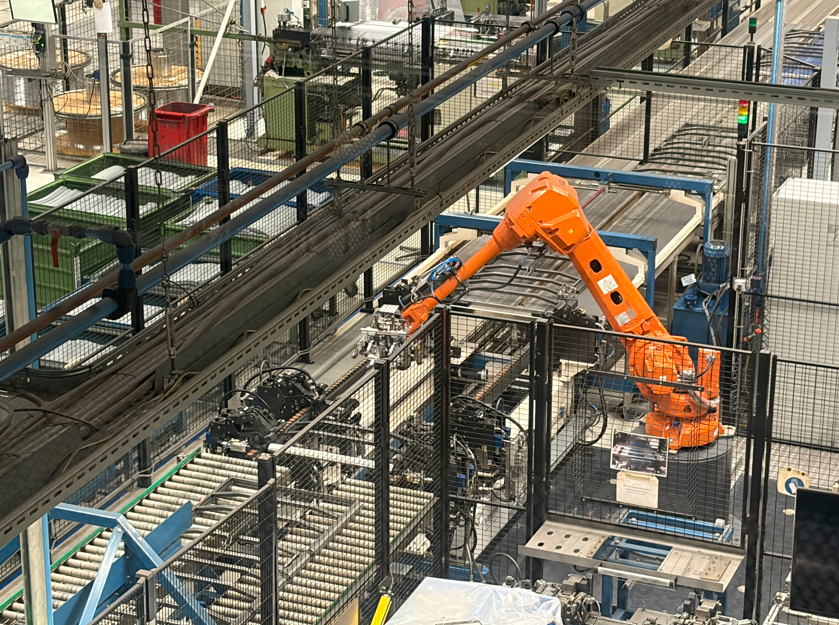
Zoals u hier in de foto kan zien, worden veel variabele operaties op hetzelfde ogenblik aangestuurd. Vanuit het ERP-systeem komen de productieorders rechtstreeks binnen. Aan de aanvoer staan operatoren die de grondstoffen klaarleggen en invoeren. De componenten worden vooraf exact afgemeten en in eerste instantie wordt de matraskern automatisch samengesteld. De lijn zelf heeft geen omsteltijd nodig per type matras, dus alle types en maten worden door elkaar gemaakt.
Van belang hier is de volgorde van de productieorders, waar gezorgd wordt dat de juiste tijk (stof rond de matras) rond de juiste matraskern komt en afgestemd wordt op de volgorde van de logistiek. Op het einde wordt de matras automatisch nog even nagemeten. Wat niet correspondeert, wordt uit de lijn verwijderd.
Een parallel duo: product- en productie-innovatie
Het zou ondertussen voor u al zo klaar als een klontje moeten zijn. Ronald en Martijn schakelen parallel zowel innovatief productdesign in combi met ordergedreven en flexibele datagedreven productiemethodes. Als ik even de samenvatting mag maken van de toekomstige technologische roadmap voor deze beddenfabrikant, dan ziet die er als volgt uit volgens Ronald: “Verdere digitalisering, zowel data als informatie, voor realtime inzichten, wat ons brengt tot verdere kostenverlaging, kwaliteitsverbetering en een verhoging van de leverbetrouwbaarheid. Nog verdere automatisering van onze productieprocessen is prioritair voor het verder optimaliseren van de productiviteit en ons businessmodel in de toekomst.”
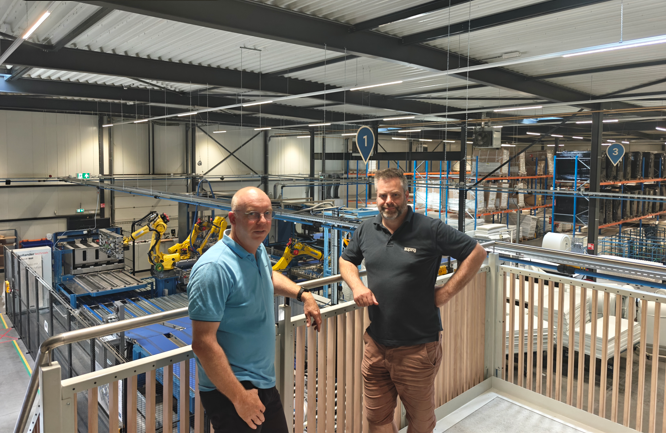
Martijn (49) en Ronald (44) zijn beiden werktuigkundig ingenieur. In België zou je dit duo als twee handen op één buik omschrijven, maar ik durf stellen dat Martijn en Ronald (cfr foto) zelfs twee handen op één lijn zijn.
“De wereld om ons heen verandert steeds sneller gedreven door technologische vooruitgang. Dit vraagt meer wendbaarheid, flexibiliteit en ondernemerschap. Onze uitdaging is het realiseren van een gezond rendement bij een gelijkblijvend volume in een omgeving, die continu verandert en moeilijk voorspelbaar is”, oppert Martijn.
“Dat klopt, we dienen op hetzelfde moment met daadkracht en energie te bouwen aan onze toekomst door gebundeld maar berekend te digitaliseren, te automatiseren, supplychains te versterken en de processen te verduurzamen”, beaamt Ronald.